Kiến thức OEM & ODM
Gia công kim loại tấm: cắt laser, chấn gấp, hàn, sơn và cách tính giá
Vì sao lỗ sát đường gấp bị méo, mép gấp ngắn thì không chấn được? Những điều nên biết khi đặt làm vỏ tủ điện, khung máy, kệ và giá đỡ.
Hình dung một bản vẽ vỏ hộp điều khiển rất gọn: thép tấm 1,2 mm, bốn mép gấp, hàng lỗ bắt vít chạy sát đường gấp. Gửi đi gia công kim loại tấm, mẫu về thì lỗ méo thành bầu dục, có mép ngắn quá máy chấn không kẹp được. Lỗi nằm ở thiết kế chưa tính tới cách tấm bị cắt và gấp. Bài này đi qua từng công đoạn trước khi anh/chị đặt hàng.
Gia công kim loại tấm khác gì phay, tiện
Phay và tiện ăn dần vào một khối phôi đặc. Gia công kim loại tấm thì bắt đầu từ tấm phẳng dày dưới một tới vài milimét, cắt ra hình khai triển rồi gấp, nối thành khối. Cách này rẻ và nhanh cho vỏ tủ điện, khung máy, kệ, giá đỡ. Chỗ cần chính xác cao vẫn có thể kết hợp cắt gọt, cách ghi dung sai có trong bài gia công CNC.
Vật liệu hay dùng là thép cán nguội, tôn mạ kẽm, nhôm và inox. Nếu đang phân vân giữa các mác inox, xem bài gia công inox.
Cắt tấm: laser fiber, đột CNC hay plasma
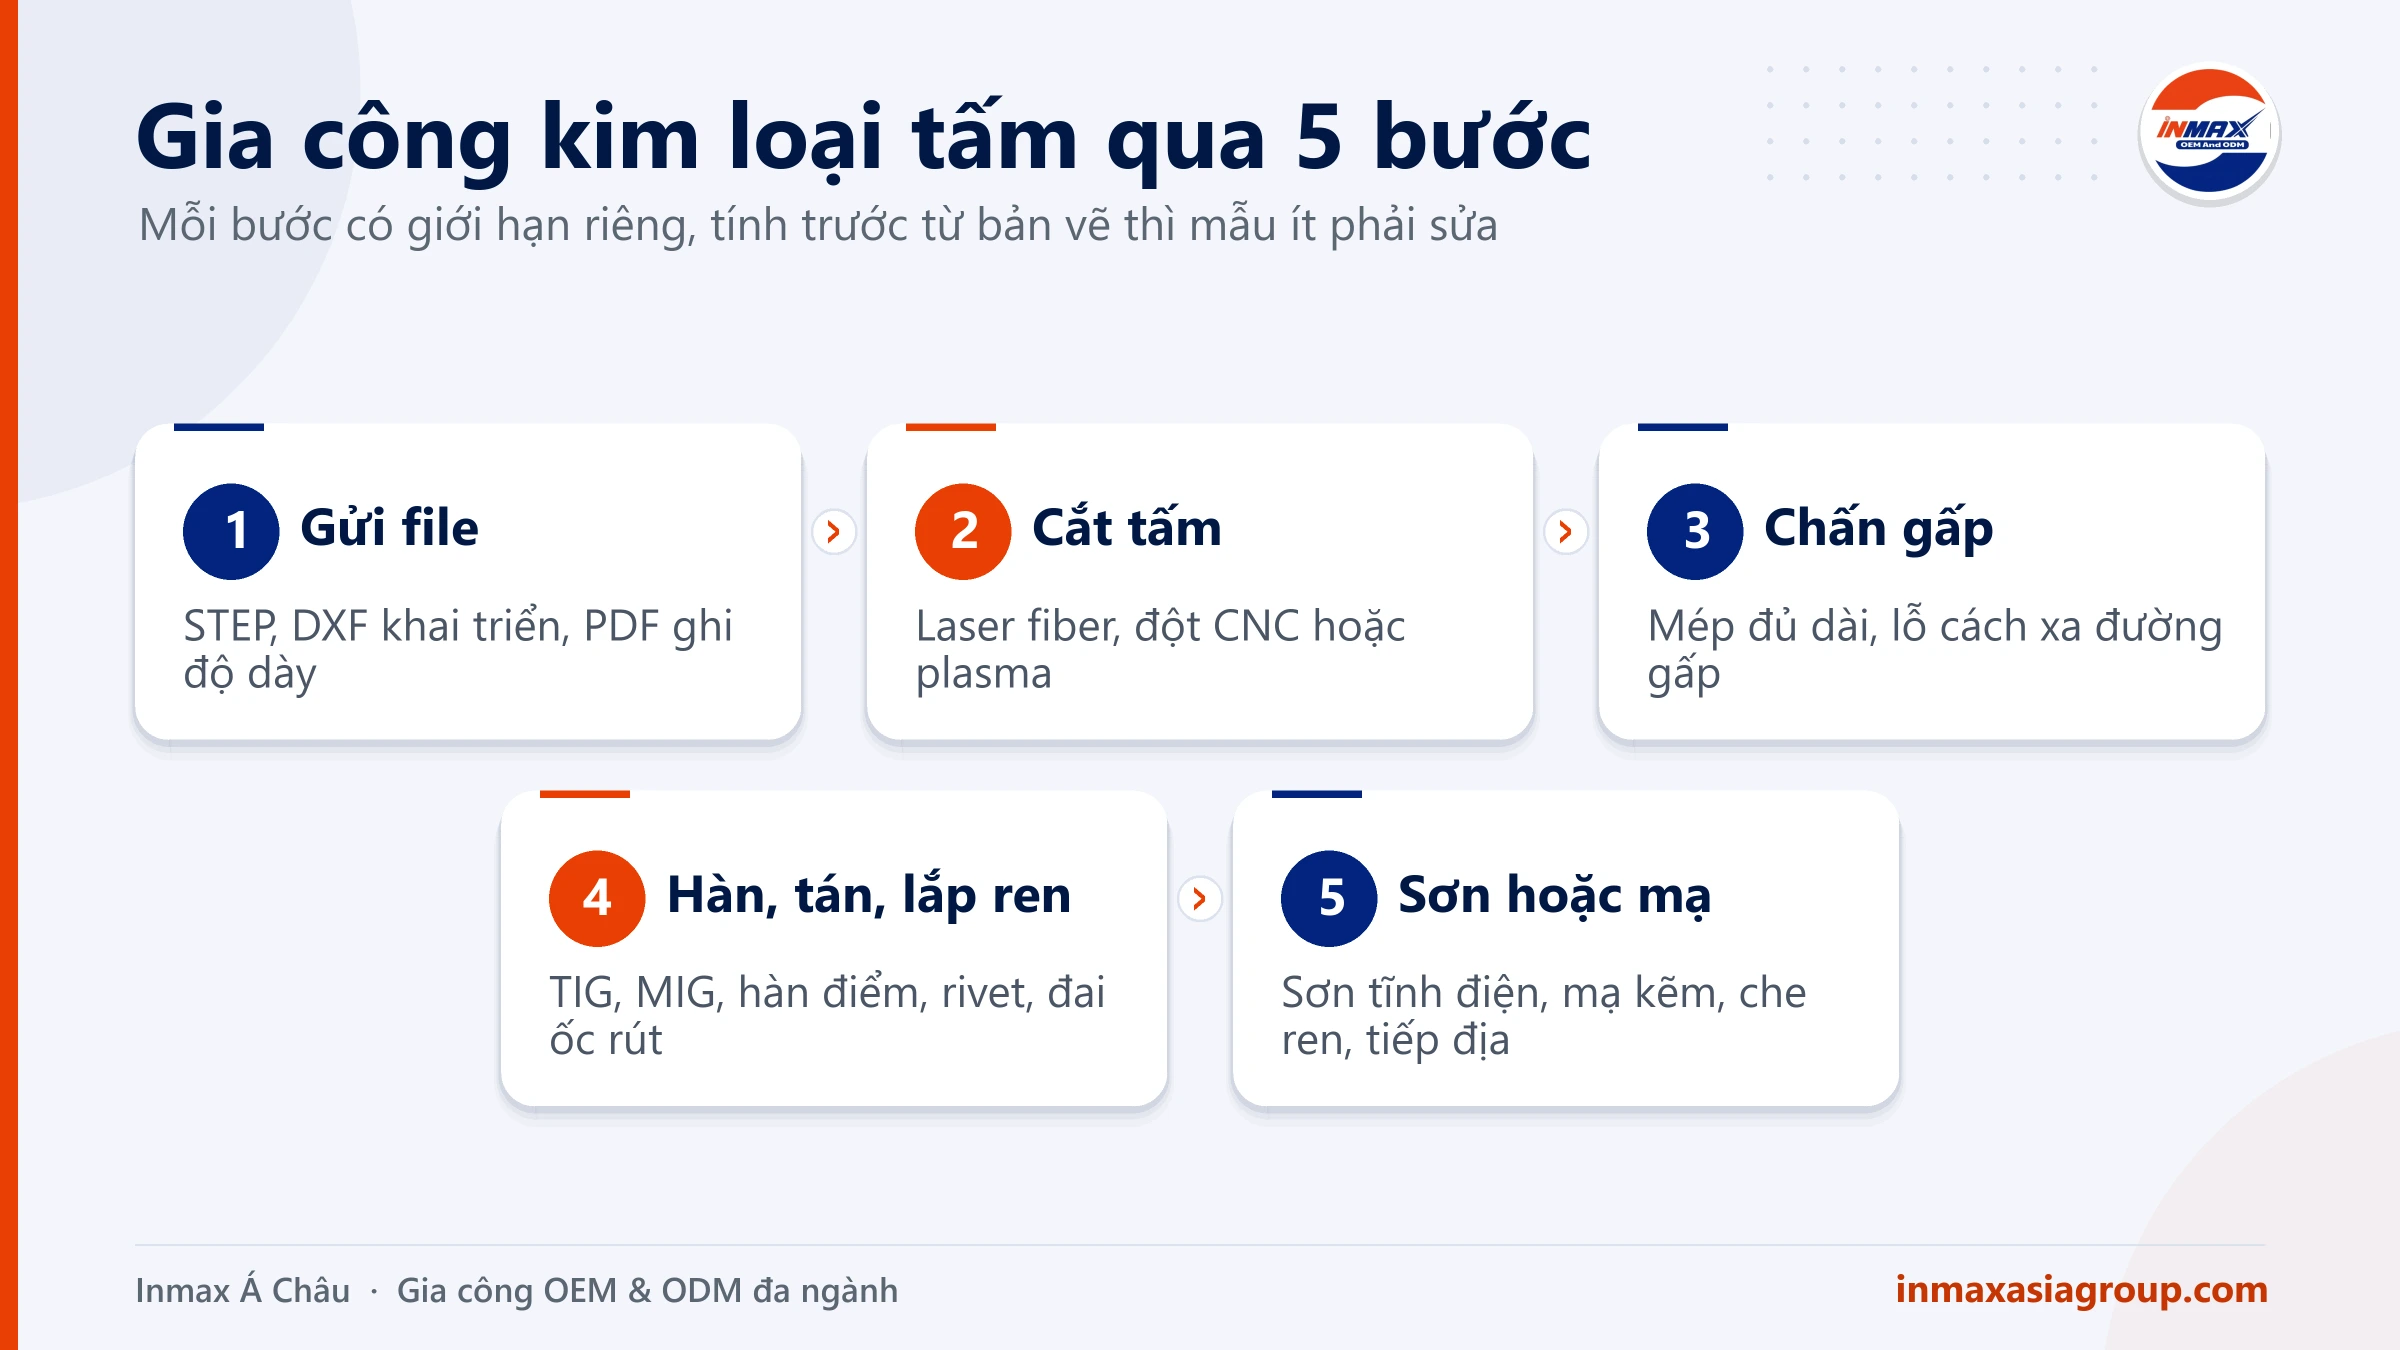
Cắt laser fiber phổ biến nhất hiện nay: mép cắt sạch, lỗ nhỏ vẫn tròn, đổi mẫu chỉ cần đổi file, không tốn khuôn. Cắt dày tới đâu tùy công suất máy từng xưởng. Hợp với hàng mẫu, lô nhỏ và lô vừa.
Đột CNC dùng bộ chày cối có sẵn hình tròn, vuông, ô van, đột liên tục rất nhanh, lại tạo được lá sách thông gió, gân tăng cứng mà laser không làm được. Đổi lại, biên cong lớn phải đột nhiều nhát chồng nhau nên mép hơi gợn. Vách tủ có hàng trăm lỗ giống nhau thì đột thường kinh tế hơn.
Cắt plasma rẻ, cắt được tấm dày, nhưng mép kém sắc, có xỉ. Nó hợp với bản mã, chân đế, khung kết cấu dày, không hợp với vỏ hộp lộ ra ngoài.
Chấn gấp, chỗ bản vẽ hay sai nhất
Tấm gấp không tạo góc sắc mà có bán kính uốn ở mặt trong, với thép mỏng thường xấp xỉ độ dày tấm, tùy dao cối. Lớp ngoài bị kéo giãn, lớp trong bị nén, ở giữa có một lớp gần như giữ nguyên chiều dài. Vị trí lớp đó so với độ dày tấm gọi là hệ số K, thường khoảng 0,3 đến 0,5. Phần mềm dùng hệ số này để tính hình khai triển; lấy sai thì nhiều đường gấp sẽ lệch cộng dồn.
Cách an toàn là để xưởng khai triển theo dao cối thực tế của họ, còn anh/chị ghi kích thước quan trọng trên hình đã gấp. Mép gấp quá ngắn là lỗi hay gặp: cối chữ V cần chỗ cho tấm tì lên, nên mép tối thiểu thường cỡ bốn lần độ dày tấm. Lỗ gần đường gấp sẽ méo vì nằm trong vùng bị kéo giãn, nên để mép lỗ cách đường gấp ít nhất hai, ba lần độ dày cộng bán kính uốn. Góc có hai mép gấp gặp nhau cần khoét rãnh thoát nhỏ để tấm không rách.
Nối các tấm: hàn, tán rivet, đai ốc rút
Hàn TIG cho mối nhỏ, đẹp, hợp tấm mỏng, inox, nhôm, nhưng chậm. Hàn MIG nhanh hơn, hay dùng cho khung thép, giá kệ, chỗ mối hàn không cần đẹp. Hàn điểm kẹp hai tấm chồng nhau rồi cho dòng điện chạy qua làm nóng chảy tại một điểm, ít làm cong tấm, rất hợp ghép vách và gân trong vỏ tủ. Tấm mỏng hàn đường dài dễ vênh.
Chỗ không cần kín thì tán rivet bằng đinh rút, nhanh và không cháy lớp mạ. Tấm 1 mm ta rô được rất ít vòng ren, nên người ta gắn đai ốc rút hoặc đai ốc ép vào lỗ. Bản vẽ nên ghi rõ cỡ ren và loại đai ốc, vì mỗi loại cần một cỡ lỗ riêng.
Sơn tĩnh điện, mạ kẽm hay xi mạ
Khâu cuối của gia công kim loại tấm cho vỏ tủ, kệ, khung máy thường là sơn tĩnh điện: bột sơn bám lên tấm nhờ tĩnh điện rồi được nung trong lò, lớp sơn dày, đều. Màu gọi theo bảng RAL, tủ điện hay dùng màu ghi sáng RAL 7035. Khâu tẩy dầu trước sơn mà làm ẩu thì vài tháng sau sơn bong từ mép.
Mạ kẽm điện phân cho lớp mỏng, sáng, dùng trong nhà. Mạ kẽm nhúng nóng cho lớp dày, dùng cho kết cấu ngoài trời. Dùng tôn mạ kẽm sẵn thì tiết kiệm, chỉ nhớ mép cắt sẽ lộ thép. Xi mạ niken, crom thường dành cho chi tiết nhỏ. Cách nào cũng cần ghi rõ chỗ phải che lại: ren, điểm tiếp địa, mặt tiếp xúc điện.
File gửi xưởng và vài nguyên tắc DFM
Bộ file gửi xưởng gia công kim loại tấm nên có file STEP dựng bằng chức năng sheet metal để xưởng mở phẳng được, file DXF hình khai triển tỷ lệ 1:1 theo milimét để nạp vào máy cắt, và bản vẽ PDF ghi độ dày, vật liệu, hướng gấp, cỡ ren, màu sơn, số lượng, kích thước cần giữ. Thiếu độ dày và vật liệu thì xưởng không báo giá được.
DFM là thiết kế sao cho dễ sản xuất. Các tấm trong một cụm nên cùng độ dày, dùng một bán kính uốn chung. Chỗ nào gài tai hay chấn khóa được thì bớt mối hàn. Đừng ghi dung sai kiểu chi tiết phay cho kích thước đi qua nhiều đường gấp, máy chấn không đạt được. Xưởng có kinh nghiệm thường sẵn lòng góp ý trước khi làm mẫu.
Giá gia công kim loại tấm tính theo gì
Vật liệu tính theo ký tấm, gồm cả phôi thừa khi xếp hình trên tấm nguyên. Thời gian cắt theo tổng chiều dài đường cắt và số lỗ, vì mỗi lần xuyên lỗ cũng tốn thời gian. Số lần chấn: mỗi đường gấp là một lần đặt tấm, đổi dao cối thì thêm công. Số mối hàn và công mài, cộng số đai ốc rút, rivet phải lắp. Sơn hoặc mạ thường tính theo mét vuông hoặc theo ký.
Đặt gia công kim loại tấm lô nhỏ thì phải gánh công lập trình, chỉnh máy, nên giá mỗi chiếc cao hơn rõ. Gộp hai tấm làm một có khi bớt được một lượt hàn. Các khoản khác có trong bài chi phí gia công OEM. Trước lô lớn, nên làm một hai bộ mẫu, lắp thử với bản lề, ổ khóa thật rồi mới chốt bản vẽ.
Có bản vẽ vỏ tủ, khung máy cần làm?
Một xưởng mạnh cắt laser và chấn chưa chắc có dây chuyền sơn tĩnh điện tốt. Inmax Á Châu xem bản vẽ cùng anh/chị, tìm trong các đối tác cơ khí một xưởng gia công kim loại tấm hợp với vật liệu, độ dày và sản lượng, rồi theo mẫu tới khi lô hàng ra. Xem nhóm inox, thép và kim khí công nghệ hoặc gửi file bản vẽ để được báo phương án.
Bài liên quan
 Kiến thức OEM & ODM
Gia công inox theo yêu cầu: chọn vật liệu, bề mặt và lưu ý khi đặt hàng
17/10/2026 · 3 phút đọc Kiến thức OEM & ODM
Gia công CNC: bản vẽ, dung sai, vật liệu và cách xưởng tính giá
22/10/2026 · 5 phút đọc Kiến thức OEM & ODM