Kiến thức OEM & ODM
Gia công CNC: bản vẽ, dung sai, vật liệu và cách xưởng tính giá
Vì sao một miếng nhôm nhỏ lại báo giá cao hơn cả chục món ép nhựa? Cách xưởng CNC tính tiền và những gì nên chuẩn bị trước khi gửi bản vẽ.
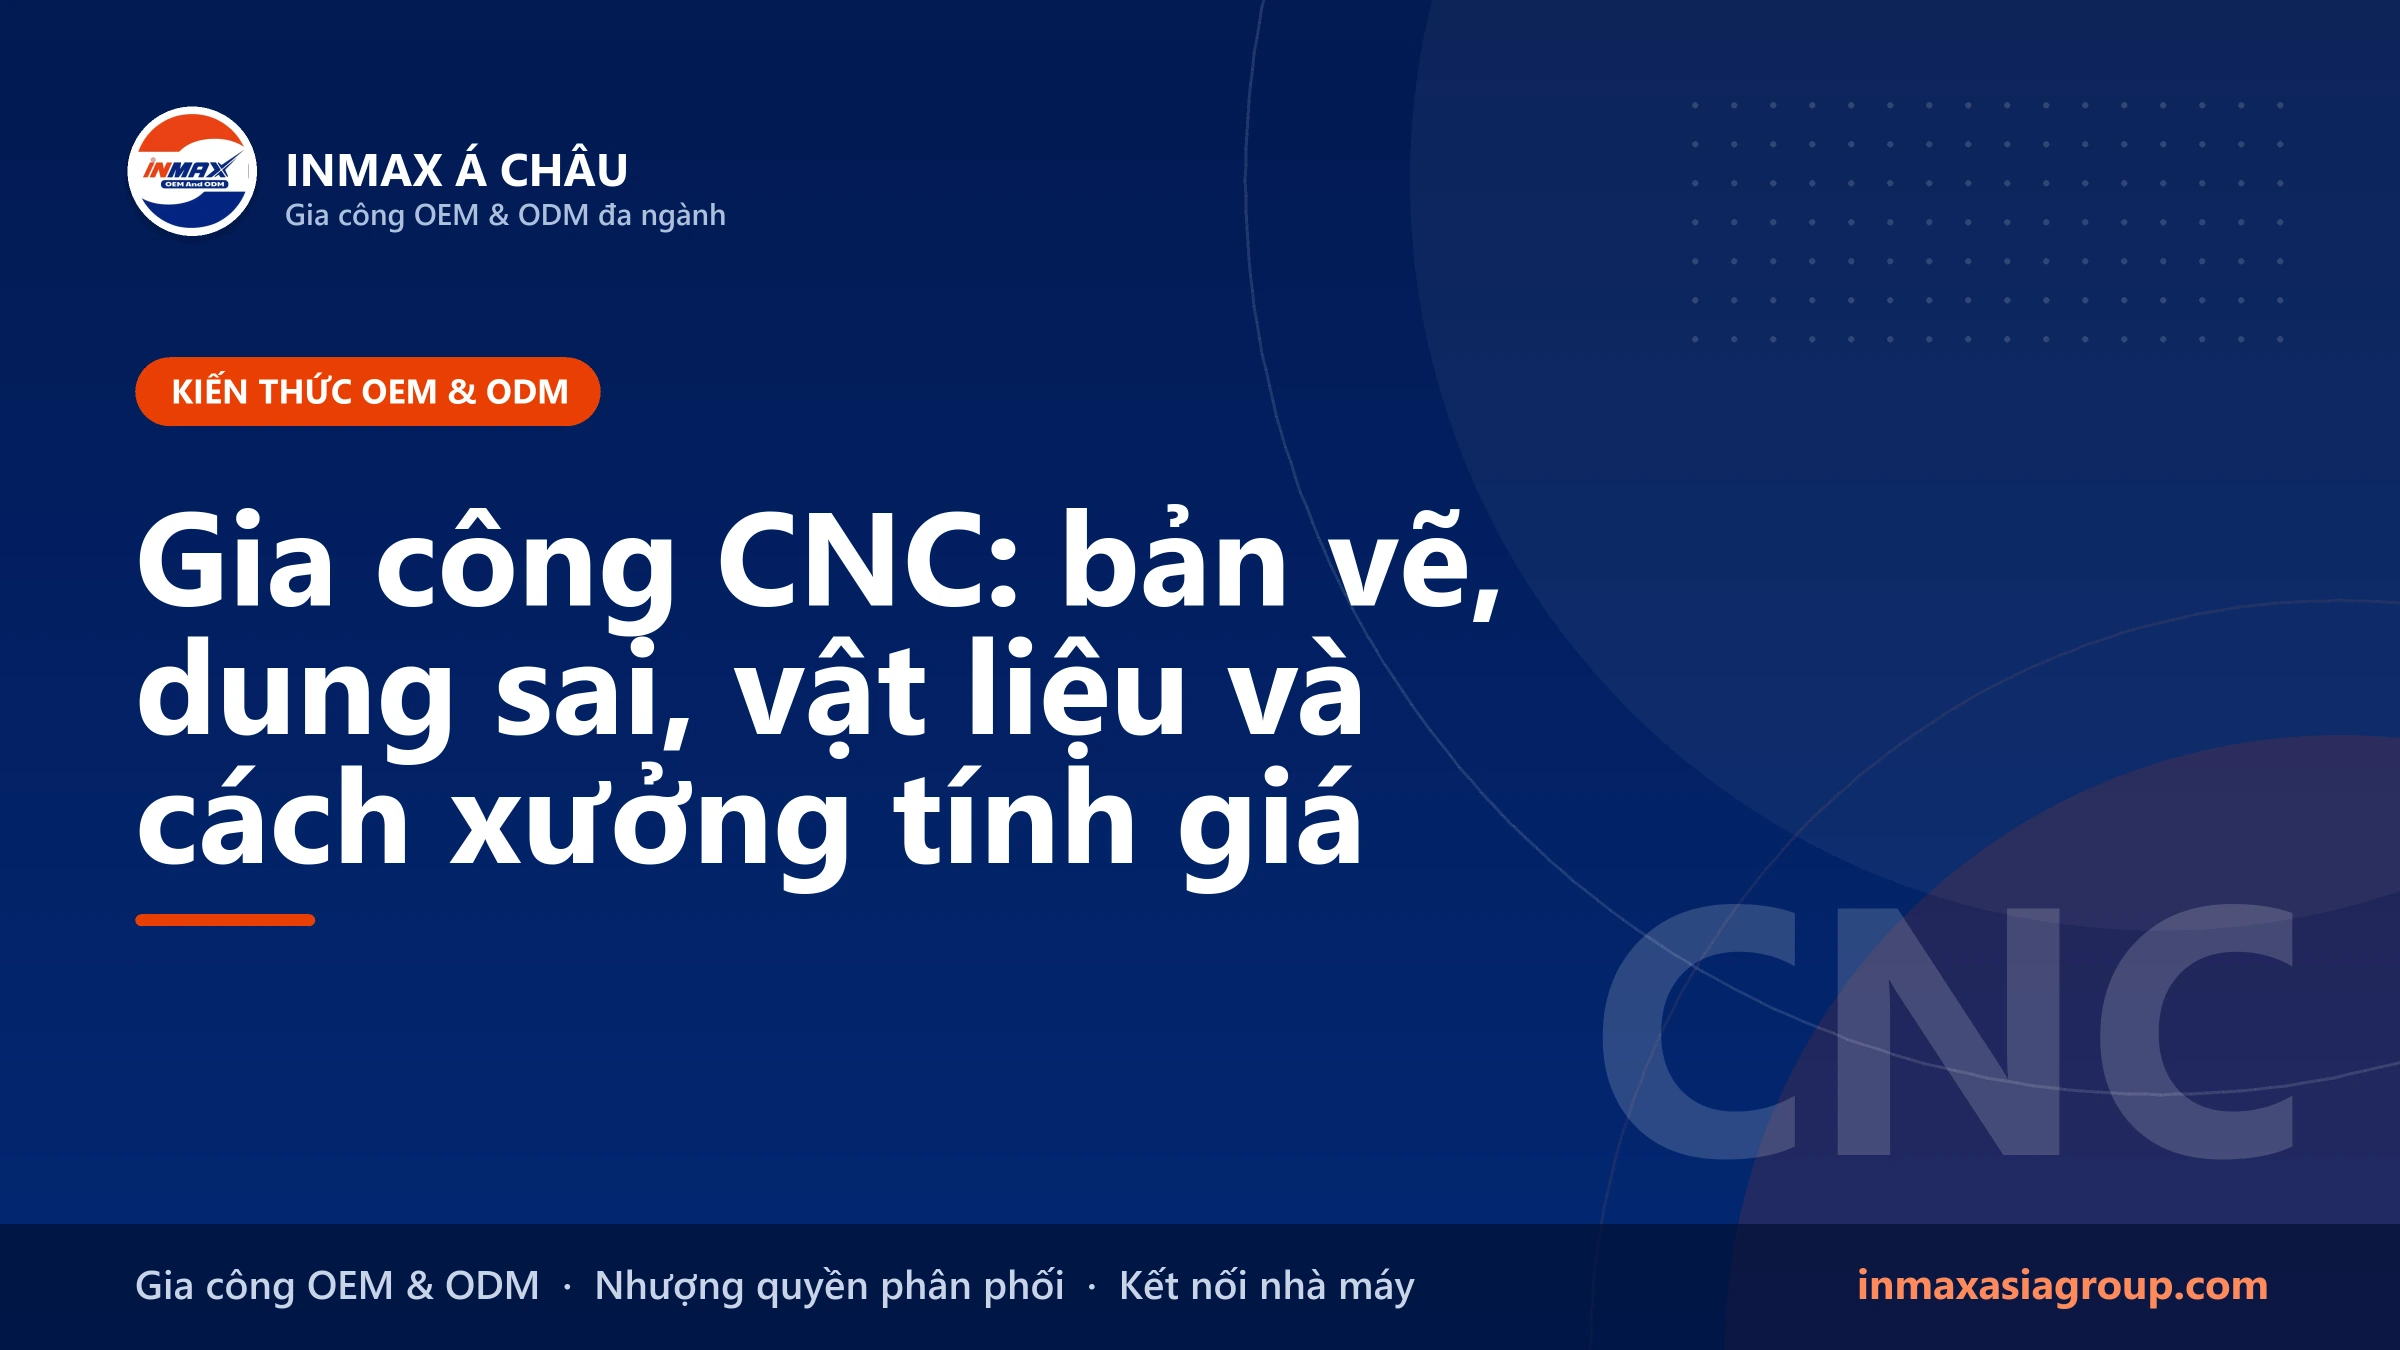
“Sao một miếng nhôm nhỏ bằng bàn tay mà báo giá cao hơn cả chục cái ép nhựa?” Đây là câu khách hỏi nhiều nhất khi lần đầu đặt gia công CNC. Câu trả lời nằm ở cách xưởng tính tiền: họ không bán theo ký nhôm, mà bán thời gian chạy máy, công gá đặt và độ chính xác anh/chị yêu cầu. Hiểu mấy chuyện này thì đọc báo giá dễ hơn, và biết chỗ nào sửa bản vẽ một chút là giá xuống.
CNC là gì, hình dung trong một phút
CNC là viết tắt của điều khiển số bằng máy tính. Thay vì thợ tự điều khiển dao bằng tay, máy chạy theo chương trình lập từ file 3D, dao cắt đi đúng đường đã tính sẵn.
Hai loại máy gặp nhiều nhất là máy phay và máy tiện. Máy phay giữ phôi trên bàn, dao quay và ăn dần vào vật liệu để tạo mặt phẳng, hốc, rãnh, lỗ. Vỏ hộp, mặt bích, tấm đế thường đi máy phay. Máy tiện thì ngược lại: phôi quay, dao đứng yên tiến vào, hợp với chi tiết tròn như trục, bạc, chốt, núm vặn. Nhiều chi tiết phải qua cả hai.
Khi nào gia công CNC là lựa chọn hợp lý
Gia công CNC hợp nhất với số lượng từ vài chiếc tới vài trăm, vài nghìn chiếc, chi tiết cần chính xác, hoặc khi anh/chị muốn có mẫu thật trước khi bỏ tiền làm khuôn. Nhiều dự án làm vài chục mẫu bằng CNC, lắp thử, sửa thiết kế hai ba vòng rồi mới đặt khuôn ép nhựa hay khuôn đúc. Sửa trên file thì rẻ, sửa trên khuôn thép thì đắt.
Ngược lại, khi sản lượng lên hàng chục nghìn chiếc mỗi năm, nên hỏi xưởng phương án khuôn. CNC không có tiền khuôn nhưng chiếc nào cũng tốn chừng ấy phút máy, nên giá mỗi chiếc giảm rất chậm khi đặt nhiều hơn.
Bản vẽ và dung sai: chặt đúng chỗ cần chặt
Một bộ hồ sơ gửi xưởng nên có hai thứ. File 3D dạng STEP để lập trình máy, vì định dạng này hầu như phần mềm nào cũng mở được. Bản vẽ 2D ghi kích thước, dung sai, vật liệu, xử lý bề mặt và số lượng. Chỉ gửi file 3D thì xưởng không biết kích thước nào quan trọng; chỉ gửi ảnh chụp thì gần như chắc chắn phải hỏi lại nhiều lần.
Dung sai là khoảng sai lệch cho phép quanh kích thước danh nghĩa. Dung sai càng chặt, máy phải chạy chậm hơn, thêm bước cắt tinh, đo nhiều hơn, tỷ lệ hỏng cao hơn, và giá lên theo. Lỗi hay gặp là ghi ±0,01 mm cho mọi kích thước, kể cả mép ngoài chẳng lắp với gì.
Cách làm đúng là để một mức dung sai chung trên khung tên, nhiều nơi ghi theo bộ tiêu chuẩn ISO 2768 (xem trên trang ISO), rồi chỉ ghi riêng dung sai chặt ở chỗ lắp ghép: lỗ lắp vòng bi, đường kính trục, khoảng cách hai lỗ bắt vít, mặt tì lên chi tiết khác.
Vật liệu và lớp hoàn thiện bề mặt
Vật liệu ảnh hưởng tới giá gia công CNC theo hai đường: tiền phôi và thời gian cắt. Nhôm nhẹ, cắt nhanh, ít mòn dao, nên thường là lựa chọn rẻ nhất cho vỏ và chi tiết kết cấu nhẹ. Inox chống gỉ tốt nhưng dai, cắt chậm và ăn dao, giá thường cao hơn nhôm đáng kể. Thép cứng, chịu lực, nhiều khi cần nhiệt luyện thêm. Đồng thau cắt rất ngọt, hay dùng cho chi tiết dẫn điện, van, đầu nối. Nhựa kỹ thuật POM dễ gia công, trượt tốt, ổn định kích thước, hợp làm bánh răng nhỏ, bạc lót, chi tiết chống mài mòn.
Lưu ý: xưởng tính phôi theo khối bao ngoài, không theo trọng lượng thành phẩm. Chi tiết khoét rỗng gần hết vẫn phải mua nguyên khối.
Sau khi cắt, chi tiết thường cần hoàn thiện. Nhôm hay được anod, mặt bền hơn, chống ăn mòn tốt hơn, lại nhuộm được màu đen, bạc, xanh. Thép thường mạ kẽm, mạ niken hoặc sơn tĩnh điện để chống gỉ. Inox có thể để nguyên, đánh xước hoặc đánh bóng. Lớp anod, lớp mạ đều có độ dày, nên với lỗ lắp ghép cần báo trước để xưởng tính bù hoặc che lại khi xử lý. Muốn đi sâu hơn về inox, xem bài gia công inox.
Báo giá gia công CNC được tính từ đâu
Trở lại câu hỏi đầu bài. Một báo giá gia công CNC thường gồm mấy phần. Thời gian máy: số phút cắt mỗi chiếc nhân đơn giá giờ máy, giờ máy năm trục thường đắt hơn máy ba trục. Gá đặt: mỗi lần lật phôi để cắt mặt khác là một lần gá, tốn công và dễ lệch, có khi phải làm đồ gá riêng. Lập trình và chạy thử: làm một lần, chia đều cho cả lô, nên đặt 5 chiếc thì giá mỗi chiếc cao hơn nhiều so với đặt 200 chiếc. Cộng thêm vật liệu, xử lý bề mặt, đo kiểm và đóng gói.
Muốn giá dễ chịu hơn, có thể hỏi xưởng xem thiết kế có giảm được số lần gá không, góc trong có để bo tròn được không, có cần dùng inox ở chỗ mà nhôm anod vẫn đủ không. Các khoản chi phí chung khi đặt gia công có trong bài chi phí gia công OEM.
Đo kiểm và báo cáo mẫu đầu
Xưởng gia công CNC làm ăn nghiêm túc sẽ đo bằng thước cặp, panme cho kích thước thường, dùng calip hoặc chốt đo cho lỗ, và máy đo tọa độ cho chi tiết nhiều mặt phức tạp.
Trước khi chạy cả lô, anh/chị nên yêu cầu báo cáo đo mẫu đầu: các kích thước trên bản vẽ được đánh số, chiếc đầu tiên đo đủ từng số, ghi giá trị thực tế và kết luận đạt hay không. Duyệt xong báo cáo này mới cho chạy tiếp. Trong lô, thỏa thuận luôn tần suất đo và cách xử lý khi một kích thước vượt dung sai.
Không có kỹ sư riêng để theo đơn?
Inmax Á Châu nhận yêu cầu, rà bản vẽ cùng anh/chị, rồi kết nối với xưởng gia công CNC phù hợp trong mạng lưới đối tác, theo dõi mẫu đầu, sản xuất và kiểm hàng theo lô. Anh/chị có thể xem nhóm inox, thép và kim khí hoặc gửi bản vẽ để được tư vấn.
Bài liên quan
 Kiến thức OEM & ODM
Gia công kim loại tấm: cắt laser, chấn gấp, hàn, sơn và cách tính giá
24/10/2026 · 5 phút đọc Kiến thức OEM & ODM
Gia công inox theo yêu cầu: chọn vật liệu, bề mặt và lưu ý khi đặt hàng
17/10/2026 · 3 phút đọc Kiến thức OEM & ODM